


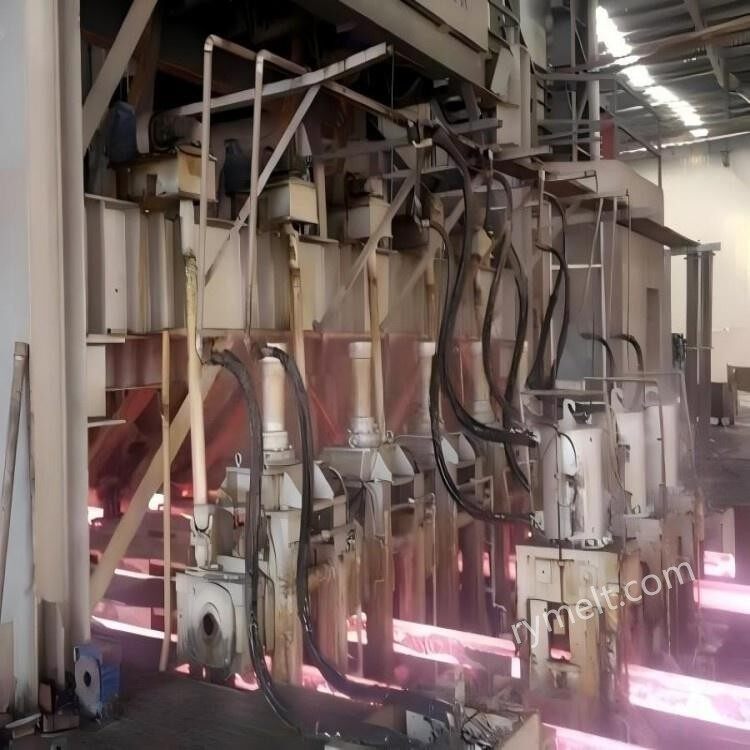
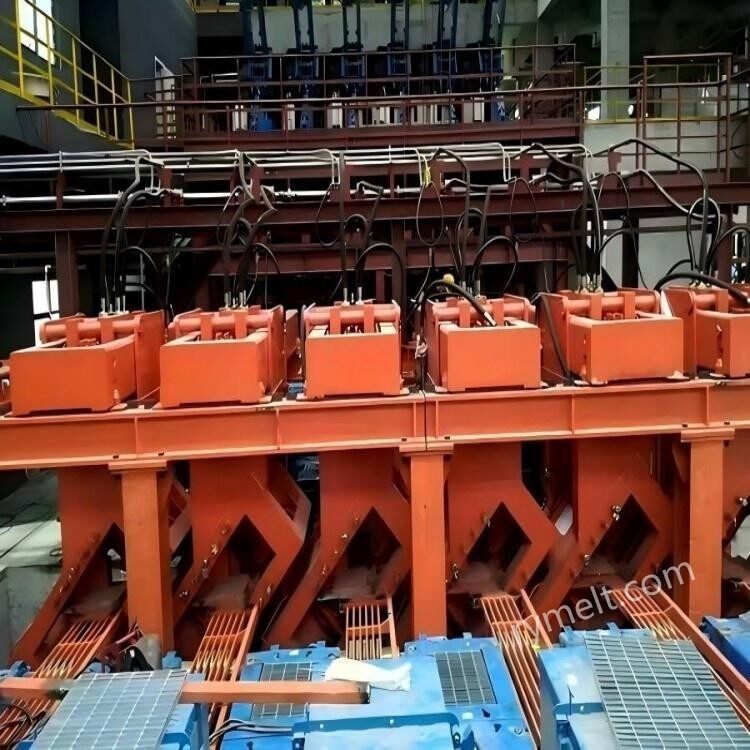
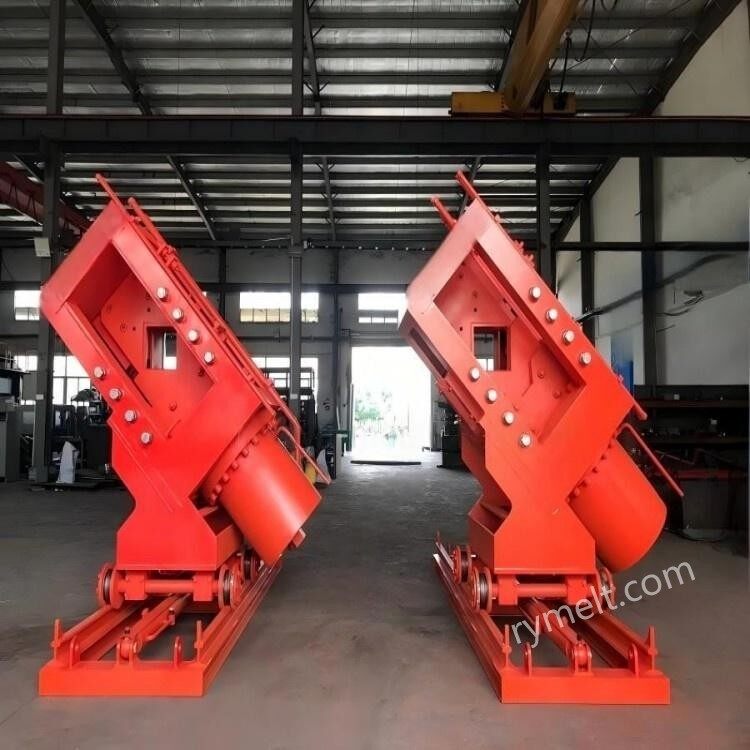
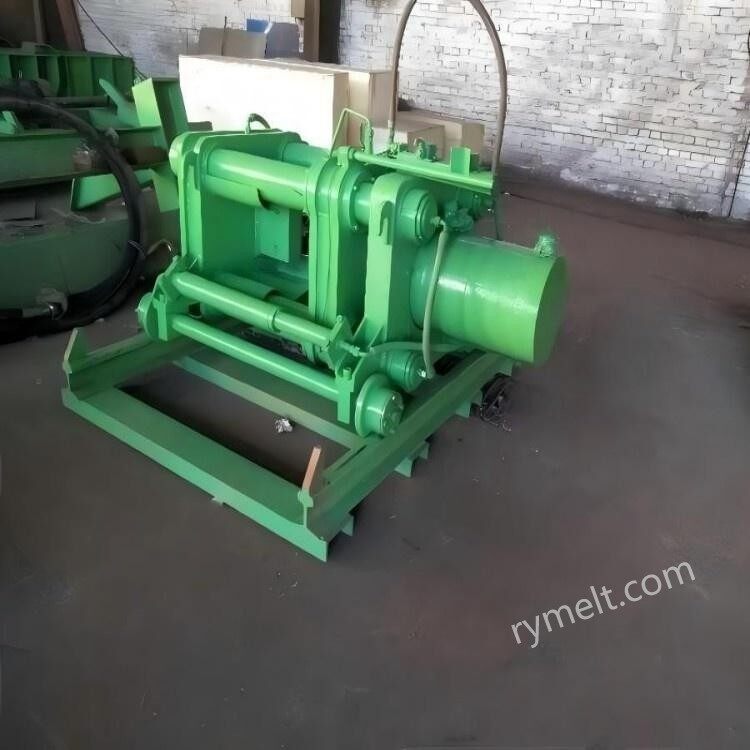
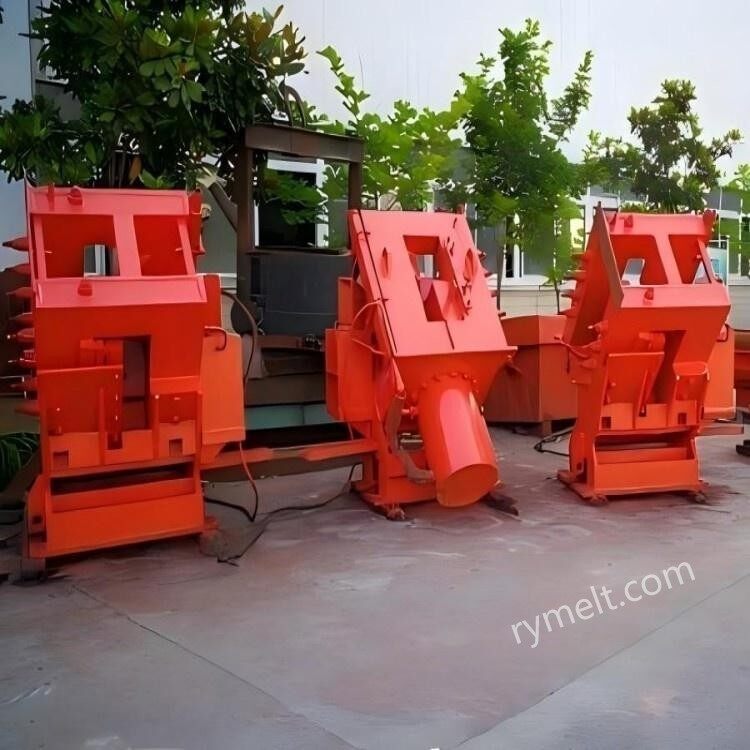
Struktūra ir sudėtis
1.Hidraulinė sistema
Maitinimo šaltinis: aukšto{0}}slėgio hidraulinio siurblio stotis (įskaitant variklį, alyvos siurblį, alyvos baką ir kt.).
Įgyvendinančioji institucija: hidraulinis cilindras, per hidraulinės alyvos slėgį varomas kirpimo peiliuku, kad būtų užbaigtas šlyties veiksmas.
Valdymo komponentai: proporciniai vožtuvai, servo vožtuvai ir kt., skirti tiksliai valdyti šlyties jėgą ir greitį.
2. Šlyties mechanizmas
Viršutinis ir apatinis peilių rėmai: pagaminti iš labai{0}}tvirto legiruotojo plieno, atsparūs aukštai temperatūrai ir dilimui.
Peilis: speciali medžiaga (pvz., karšto darbo liejimo plienas), gali atlaikyti aukštos temperatūros ruošinio kirpimą.
Kreipiantis įtaisas: Užtikrinkite tikslią ašmenų judėjimo trajektoriją, kad išvengtumėte poslinkio.
3.Valdymo sistema
PLC arba pramoninis kompiuteris: realizuokite automatinį veikimą, nustatykite pjovimo ilgį pagal ruošinio greitį ir proceso reikalavimus.
Jutiklis: aptinka ruošinio padėtį, temperatūrą, šlyties jėgą ir kitus parametrus, grįžtamąjį ryšį į valdymo sistemą.
Darbo principas
1.Ruošinio išdėstymas
Nepertraukiamo liejimo ruošinys tempimo mašina traukiamas į hidraulinę šlyties padėtį, o pjovimo taškas nustatomas fotoelektriniu jutikliu arba koduotuvu.
2.Pjovimo procesas
Hidraulinė sistema sparčiai spaudžia viršutinį peilio rėmą žemyn, o fiksuoja apatinį peilio rėmą, kad užbaigtų kirpimą.
Šlyties jėga gali siekti šimtus iki tūkstančių tonų, akimirksniu nupjaunant aukštos temperatūros ruošinį (temperatūra apie 800–1100 laipsnių).
Po kirpimo peilio rėmas nustatomas iš naujo, o ruošinys toliau transportuojamas į kitą procesą.
3. Sinchronizuotas valdymas
Sinchronizuojama su nepertraukiamo liejimo mašinos traukimo greičiu, siekiant užtikrinti, kad liejimo ruošinys nejudėtų arba kirpimo metu judėtų mažu -greičiu, kad pjūvis būtų lygus.
Pagrindiniai privalumai
1.Aukštas efektyvumas
Šlyties ciklas yra trumpas (paprastai 3-10 sekundžių), pritaikytas didelės spartos nenutrūkstamai liejimo gamybos linijai (pvz., kelių metrų per minutę tempimo greitis).
Palyginti su pjovimu liepsna, nenaudojama dujų, taupoma energija ir tausojama aplinka.
2. Aukšta pjovimo kokybė
Plokštieji ir nesubraižyti{0}}pjovimai, todėl sumažėja tolesnio apdorojimo kiekis.
Neatsiranda oksiduota oda, išvengiama medžiagų praradimo.
3. Automatika ir sauga
Visiškai automatinis valdymas, sumažinantis rankinį įsikišimą.
Uždara konstrukcija neleidžia išsitaškyti aukštos temperatūros šiukšlėms ir užtikrina darbo saugumą.
Taikymo scenarijus
Geležies ir plieno nepertraukiamo liejimo gamybos linija: anglinio plieno, legiruotojo plieno, nerūdijančio plieno ir kitiems liejiniams ruošiniams, supjaustytiems pagal dydį.
Specialios darbo sąlygos: stabilus veikimas esant aukštai temperatūrai ir didelės apkrovos aplinkoje, prisitaikantis prie skirtingų sekcijų (kvadratinis ruošinys, stačiakampis ruošinys, apvalus ruošinys ir kt.).
Alternatyva tradiciniams procesams: laipsniškai pakeiskite liepsna pjovimo ir mechaninio skraidančiojo žirklės, ypač tinka didelio{0}}tikslumo, didelio{1}}produktyvumo gamybos linijos poreikiams.
Priežiūra ir bendros problemos
1.Priežiūros taškai
Reguliarus hidraulinės alyvos ir filtro elemento keitimas, kad būtų išvengta sistemos užteršimo.
Patikrinkite ašmenų nusidėvėjimą, laiku pataisykite arba pakeiskite.
Sutepkite kreipiamąjį įtaisą, kad užtikrintumėte judančių dalių lankstumą.
2.Bendrosios problemos
Nepakankama šlyties jėga: gali būti dėl hidraulinės sistemos nuotėkio arba siurblinės slėgio anomalijas.
Pasviręs pjūvis: dėl netinkamo ašmenų išlygiavimo arba kreipiamojo mechanizmo susidėvėjimo.
Valdymo sistemos gedimas: reikia patikrinti jutiklio signalą arba PLC programos logiką.
Pamatiniai parametrai
1. Šlyties jėgos diapazonas: 500 tonų ~ 5000 tonų
(reguliuojama pagal ruošinio medžiagą, sekcijos dydį ir temperatūrą).
2. Sekcijos forma:kvadratinis ruošinys, stačiakampis ruošinys, apvalus ruošinys, plokštė ir tt;
3. Skyriaus dydis:
Ruošinys/stačiakampis ruošinys: 100×100mm-600×600mm;
Plokštės: storis 150-400mm, plotis 1000-2500mm;
Temperatūros diapazonas: 800 laipsnių ~ 1100 laipsnių
(aukštai -temperatūrai šlyti reikia specialios medžiagos).
4. Kirpimo ciklas
Vieno kirpimo laikas: 3 ~ 10 sekundžių (įskaitant ašmenų uždarymą, kirpimą, atstatymą);
Nepertraukiamo šlyties dažnis: 6 ~ 20 kartų / min (ir nepertraukiamo liejimo mašinos greitis atitinka).
5. Šlyties tikslumas
Ilgio paklaida: ± 2mm ~ ± 5mm (tam įtakos turi sinchronizacijos valdymo tikslumas);
Pjovimo lygumas: mažesnis arba lygus 1 mm/m (be įtrūkimų, be įtrūkimų).
Mūsų įmonė turi ilgametę patirtį hidraulinių žirklių gamyboje ir prekyboje, su profesionaliu techniniu personalu, pagal individualius klientų poreikius, gaminant ir perdirbant. Aukščiau pateikti parametrų duomenys gali būti naudojami kaip nuoroda, jei turite konkrečių poreikių, nedvejodami susisiekite su mumis.


